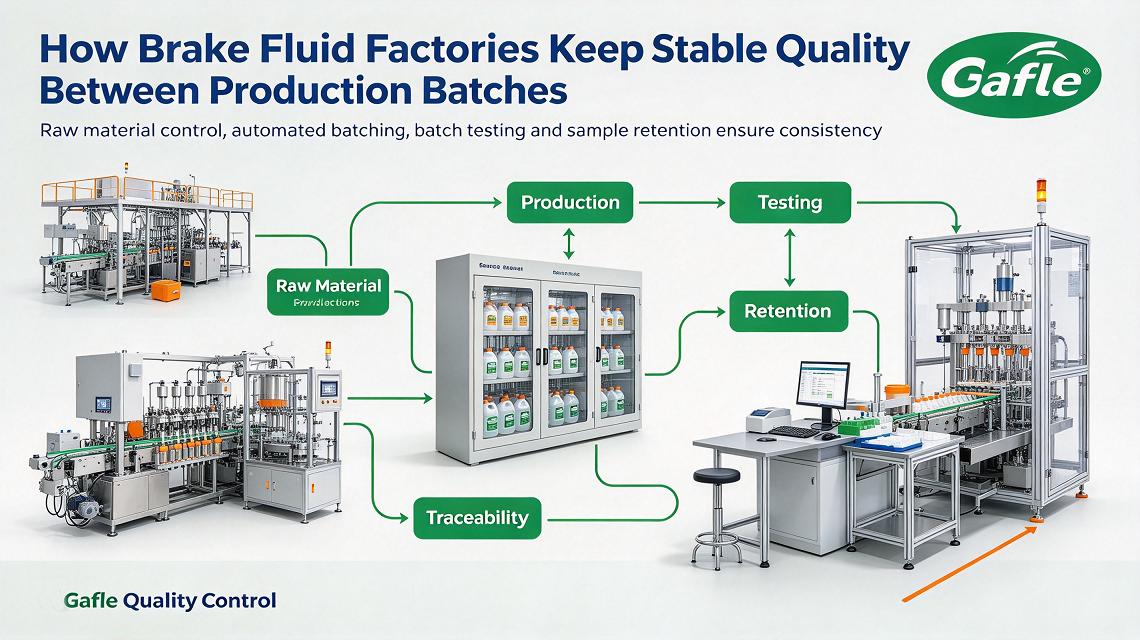
Por qué la consistencia del líquido de frenos es importante para la durabilidad del sistema de frenos
Al evaluar el rendimiento del frenado hidráulico, los equipos de abastecimiento y los ingenieros de validación suelen dedicar meses a cualificar una formulación específica según las normas FMVSS 116 o ISO 4925. Sin embargo, el verdadero desafío rara vez reside en formular una mezcla inicial a escala de laboratorio que cumpla con la normativa. El riesgo operativo real radica en mantener la consistencia del lote de líquido de frenos durante meses o años de mezclas de alto volumen. Si una producción presenta ligeras variaciones en la tasa de absorción de humedad, la viscosidad a bajas temperaturas o la alcalinidad de reserva, las consecuencias se manifiestan posteriormente en forma de reclamaciones de garantía, atascos de las válvulas ABS en climas fríos o degradación acelerada de los sellos.
Los líquidos de frenos —principalmente formulaciones de éter de glicol y éster de borato para las especificaciones DOT 3, DOT 4 y DOT 5.1— son mezclas químicamente sensibles. Una mínima desviación durante la mezcla o el envasado afecta directamente a los parámetros de rendimiento. Lograr una calidad estable del líquido de frenos requiere un control estricto del proceso, que comienza mucho antes de que el líquido entre en el tanque de mezcla final.
La química detrás de la deriva: el control de las materias primas.
La mayor parte de la variabilidad en los lotes de líquido de frenos no se debe a errores humanos en la planta de mezcla, sino a variaciones en las materias primas. Un líquido DOT 4 estándar se basa en un delicado equilibrio de éteres de glicol (que proporcionan la base solvente), ésteres de borato (que eliminan la humedad y mantienen altos puntos de ebullición tanto en seco como en húmedo) y un paquete de aditivos que incluye inhibidores de corrosión, antioxidantes y estabilizadores de pH.
El control riguroso de las materias primas es fundamental para prevenir la deriva química. Los poliglicoles y los éteres de glicol son inherentemente higroscópicos. Si las materias primas permanecen en tanques de almacenamiento sin atmósfera de nitrógeno seco ni respiraderos desecantes, la humedad ambiental contaminará la materia prima incluso antes de que comience el proceso de dosificación. Una materia prima que llega con un contenido de agua inicial del 0,15 % en lugar del 0,05 % esperado obliga a la mezcladora a compensar en exceso con absorbentes de humedad o a entregar una mezcla con un punto de ebullición por reflujo de equilibrio (ERBP) reducido.
De igual modo, los inhibidores deben disolverse de forma completa y uniforme. Los inhibidores como los triazoles y las aminas protegen los metales amarillos y los componentes ferrosos de las pinzas de freno y los cilindros maestros. Si la pureza de la materia prima varía entre lotes químicos, estos aditivos pueden verse afectados por los límites de solubilidad, lo que provoca turbidez, sedimentación o estratificación localizada del fluido dentro de los contenedores IBC o las botellas para el consumidor.
Protocolos esenciales para las pruebas por lotes de líquido de frenos
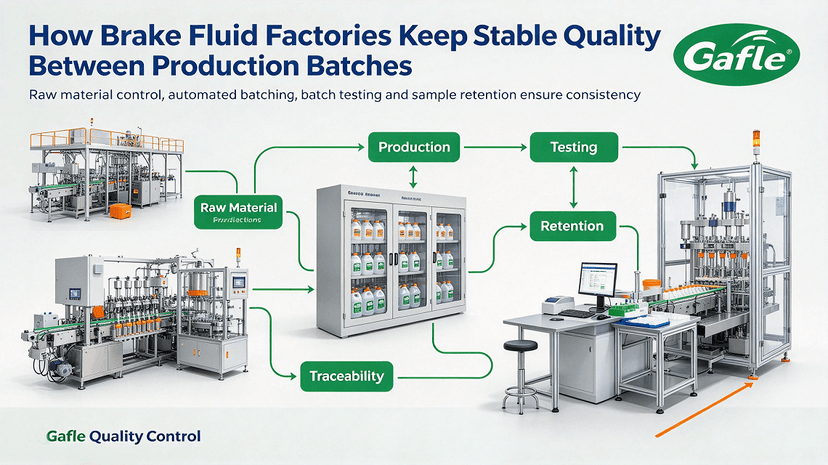
Un certificado de análisis (CoA) que simplemente indique que cumple con los rangos de especificación nominales rara vez es suficiente para los proveedores de alta fiabilidad. Las pruebas sistemáticas de lotes de líquido de frenos deben verificar los parámetros físicos y químicos en múltiples etapas: durante la mezcla, inmediatamente antes del envasado y después del embotellado.
Las evaluaciones clave de laboratorio deben incluir:
Viscosidad cinemática a -40 °C: Fundamental para los sistemas modernos de control electrónico de estabilidad (ESC) y de frenos antibloqueo (ABS). Un espesamiento excesivo a bajas temperaturas puede ralentizar la respuesta de las válvulas en milisegundos cruciales. Ligeras variaciones en la distribución del peso molecular de los poliglicoles pueden provocar que un lote no cumpla con los límites de fluidez en frío, incluso si su viscosidad a temperatura ambiente parece normal.
- ERBP en seco y en húmedo: El ERBP en seco mide el límite térmico base del fluido, mientras que el ERBP en húmedo simula el rendimiento en condiciones reales tras la humidificación. Es fundamental mantener concentraciones consistentes de éster de borato; una bomba dosificadora sin calibrar puede provocar que todo un lote presente una capacidad de retención de humedad insuficiente.
- Titulación de Karl Fischer: Medición directa del contenido de agua. Un lote de producción normalmente debe salir de la línea de envasado con un contenido de agua estrictamente minimizado, a menudo por debajo del 0,10 % al 0,20 %, dependiendo del grado deseado.
- pH y alcalinidad de reserva: Monitoreo de la capacidad del fluido para neutralizar los productos de degradación ácidos durante su vida útil. Una proporción inconsistente de inhibidor desestabiliza el pH, acelerando la corrosión interna de las aleaciones de las líneas de freno.
- Compatibilidad con elastómeros: Las pruebas realizadas con cauchos de referencia SBR y EPDM estándar garantizan que el lote no provoque una hinchazón volumétrica excesiva, contracción o endurecimiento en las copas del cilindro maestro y en los sellos del pistón de la pinza de freno.
Donde el control de calidad suele fallar
Incluso cuando la química de la mezcla está optimizada, el control de calidad en planta puede fallar durante la fase de envasado. Los líquidos de frenos son disolventes agresivos y absorben mucha humedad. Los equipos de embotellado que no se hayan purgado completamente entre lotes pueden introducir contaminación cruzada proveniente del agua de lavado o de productos anteriores.
Además, la integridad del envase es un factor determinante, a menudo ignorado, de la estabilidad del lote. Si una selladora automática por inducción de aluminio presenta fluctuaciones de temperatura o presión, las microfugas en el sello de la botella permiten la entrada de humedad durante el transporte marítimo o el almacenamiento en almacén. Un lote que salió de la planta de mezcla con un punto de ebullición en seco impecable de 265 °C puede llegar a la planta de ensamblaje degradado simplemente porque los sellos de los envases carecían de validación a nivel de lote.
Los responsables de aprovisionamiento también deben prestar atención a los sistemas de limpieza de tuberías y a la purga de las líneas de transferencia. En las instalaciones que mezclan tanto el fluido estándar DOT 3 como el fluido de alto rendimiento DOT 5.1, las líneas residuales deben limpiarse por completo. Incluso una mínima contaminación de un fluido de bajo punto de ebullición en una producción de alta especificación comprometerá la clasificación técnica del lote.
Guía del comprador: Auditoría de un formulador de fluidos
Al evaluar a un socio de fabricación para programas de mezcla por contrato o de fluidos de marca propia, no se fije solo en las afirmaciones de ventas e inspeccione su disciplina operativa:
- Monitorización analítica en línea: ¿La planta utiliza muestreo automatizado en tiempo real (como índice de refracción o espectroscopia de infrarrojo cercano) durante la circulación, o se basa únicamente en una única muestra puntual tomada al final del turno?
- Criterios de aceptación de materia prima: Exija ver los registros de inspección de entrada de los glicoles crudos. Un mezclador de renombre debe rechazar los camiones cisterna entrantes si la humedad, el color o la acidez se encuentran fuera de los rangos de aceptación estrictamente definidos.
- Retención de muestras: La práctica estándar debería exigir la retención de muestras de cada lote distinto, manteniéndolas en recipientes de vidrio sellados durante un mínimo de 24 a 36 meses para respaldar las investigaciones de las causas fundamentales en caso de que se produzcan anomalías en el campo.
- Gestión del nitrógeno: Confirme que todos los tanques de almacenamiento, los depósitos intermedios y los cabezales de llenado utilizan un sistema de inertización activa con nitrógeno para evitar la ingestión de humedad del aire ambiente.
Preguntas frecuentes
¿Por qué varía la viscosidad a bajas temperaturas entre diferentes lotes del mismo fluido?
La viscosidad a bajas temperaturas es muy sensible a la distribución exacta de la longitud de las cadenas poliméricas en la base de éter de poliglicol. Si los proveedores de materia prima suministran un material con pesos moleculares promedio ligeramente superiores o intermedios sin reaccionar, el fluido se espesará significativamente a -40 °C, incluso si la viscosidad a temperatura ambiente se mantiene dentro de las especificaciones nominales.
¿Pueden los materiales de embalaje afectar la consistencia de los lotes de líquido de frenos después del envío?
Sí. Las botellas de polietileno de alta densidad (HDPE) sin capas impermeables adecuadas permiten la permeación de la humedad atmosférica con el tiempo. Además, los sellos de aluminio defectuosos permiten el intercambio de vapor, lo que reduce gradualmente los puntos de ebullición en seco y en húmedo del líquido antes de que un técnico abra el envase.
¿Cuál es la diferencia entre ERBP húmedo y ERBP seco en el control de calidad?
La prueba ERBP en seco mide el punto de ebullición del fluido fresco y sin adulterar directamente del envase. La prueba ERBP en húmedo mide el punto de ebullición después de que el fluido se haya acondicionado para absorber aproximadamente un 3,7 % de agua bajo una humedad atmosférica estandarizada. La prueba ERBP en húmedo verifica si los componentes de amortiguación química y de eliminación de humedad del fluido funcionan de manera confiable en condiciones de degradación reales.
Próximos pasos para ingeniería y adquisiciones
Para garantizar que su cadena de suministro mantenga fluidos confiables que cumplan con las expectativas de los fabricantes de equipos originales (OEM), revise sus especificaciones de compra actuales. Reemplace los estándares de referencia generales con bandas de tolerancia definidas para la viscosidad en frío, los límites de humedad de la materia prima y los protocolos de retención de lotes. Si necesita ayuda para revisar las especificaciones de mezcla o establecer criterios de garantía de calidad para aplicaciones de fluidos de alto rendimiento, comuníquese con nuestro equipo técnico de fluidos.
¡No dudes en contactar con GAFLE para obtener más información y colaborar!
Pedro
ZHEJIANG GAFLE AUTO CHEMICL CO.,LTD
Teléfono: 86-579-8222 1665
Fax: 86-579-8246 4690
Cel/Wechart:86-13335993986
Correo electrónico: peter@gafle.net
Web: www.gafle.net