¿Cómo se comprueba la calidad del líquido de frenos?: Guía de protocolos de laboratorio y de liberación.
Cuando fallan los sistemas hidráulicos de los automóviles, rara vez se culpa primero a las palancas o pinzas mecánicas; la degradación del fluido hidráulico es casi siempre la principal sospechosa. Para los formuladores químicos, los gerentes de abastecimiento de los fabricantes de equipos originales (OEM) y los proveedores de sistemas de frenos de primer nivel, comprender cómo se prueba la calidad del fluido de frenos va mucho más allá de las verificaciones de cumplimiento rutinarias. Un pequeño error en la formulación o una base de éter de glicol contaminada pueden causar bloqueo por vapor a altas temperaturas del rotor o bloquear las microválvulas del ABS durante frenadas bajo cero. Los protocolos de prueba deben confirmar rigurosamente que el fluido soportará ciclos térmicos extremos, absorberá la humedad atmosférica de manera eficiente y preservará las superficies internas del circuito de frenado durante años de servicio.
La verificación de la calidad de los fluidos industriales se basa en marcos globales armonizados, principalmente la norma estadounidense FMVSS n.° 116, la norma SAE J1703/J1704 y la norma ISO 4925. Para cumplir con estos estándares, se requiere un régimen de pruebas escalonadas que divide la validación entre parámetros de liberación de lotes de alta frecuencia y exhaustivos regímenes de laboratorio de calificación completa.
Parámetros térmicos de referencia: Puntos de ebullición en seco y en húmedo
El parámetro fundamental de cualquier formulación de glicol-éter o silicona es su resistencia a la vaporización bajo cargas térmicas elevadas. El fluido vaporizado es compresible, lo que conlleva una pérdida catastrófica de la presión del pedal.
Prueba del punto de ebullición en seco
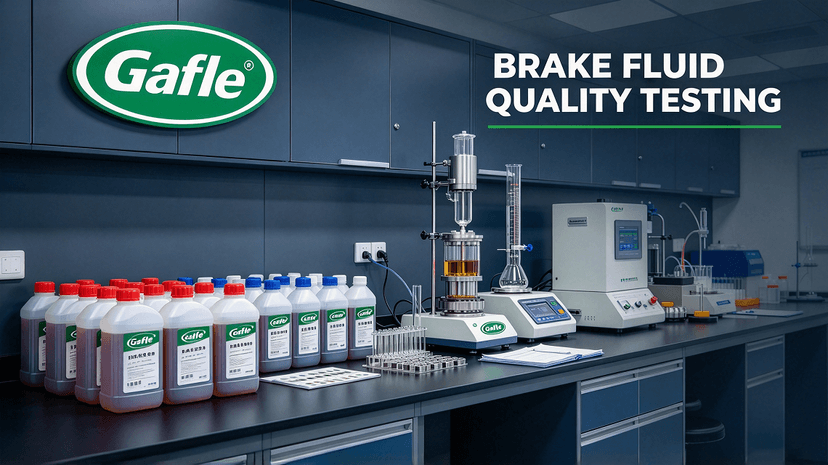
La prueba del punto de ebullición en seco mide el punto de ebullición de reflujo de equilibrio (ERBP) del fluido virgen sin adulterar directamente de la línea de producción. Los técnicos colocan una muestra medida en un matraz de destilación especializado equipado con un termómetro de inmersión calibrado y un condensador de reflujo. Se aplica calor a una velocidad estrictamente controlada hasta que comienza el reflujo a una velocidad de goteo específica por minuto. Según la norma FMVSS 116, el DOT 3 requiere un ERBP de al menos 205 °C (401 °F), mientras que el DOT 4 apunta a 230 °C (446 °F) y el DOT 5.1 alcanza los 260 °C (500 °F). Si bien es una prueba de calidad sencilla, el ERBP por sí solo solo proporciona una parte de la información, ya que las sustancias químicas a base de glicol son naturalmente higroscópicas.
Punto de ebullición por reflujo en equilibrio húmedo (WERBP)
Para simular condiciones de servicio reales, el fluido se humidifica artificialmente hasta alcanzar aproximadamente un 3,7 % de contenido de agua en peso, bajo temperaturas controladas rigurosamente. La medición del punto de ebullición en húmedo proporciona la base de seguridad real para el líquido de frenos usado. Las formulaciones que utilizan ésteres de borato (típicos de los fluidos DOT 4 y DOT 5.1 de alta especificación) se unen químicamente a las moléculas de agua libres, manteniendo un punto de ebullición en húmedo significativamente mayor que las mezclas DOT 3 básicas.
Viscosidad, fluidez y dinámica de flujo en frío
Los modernos sistemas de frenos antibloqueo (ABS), los programas electrónicos de estabilidad (ESP) y las válvulas de mezcla regenerativa se basan en microorificios que se abren y cierran en milisegundos. La respuesta hidráulica está determinada por la viscosidad cinemática en un amplio rango de temperaturas ambiente.
Los viscosímetros de laboratorio miden los tiempos de flujo de fluidos tanto a 100 °C como a -40 °C. La viscosidad cinemática a baja temperatura es el parámetro clave: el DOT 4 estándar permite hasta 1800 mm²/s a -40 °C, pero los sistemas ESP modernos suelen requerir compuestos químicos especializados "DOT 4 Plus" o "Clase 6" que limitan la viscosidad a baja temperatura a 750 mm²/s. Si no se cumple este parámetro, se corre el riesgo de que los frenos respondan con lentitud durante la conducción invernal.
Compatibilidad de materiales: metales, elastómeros y humedad.
El líquido de frenos entra en contacto con una sorprendente variedad de materiales dentro del cilindro maestro, las válvulas de distribución, los conductos flexibles y las pinzas de freno. Su formulación química debe ser inerte frente a estos componentes durante todo el intervalo de mantenimiento del vehículo.
Prueba de compatibilidad con la corrosión
Para evaluar la resistencia a la corrosión, se atornillan tiras de prueba pulidas de hierro estañado, acero SAE 1018, aluminio, hierro fundido, latón y cobre con un anillo de elastómero y se sumergen en una mezcla preparada de líquido de frenos con niveles de agua específicos. El recipiente se sella y se mantiene a 100 °C durante varios días. Posteriormente, se inspeccionan las muestras metálicas para detectar picaduras, corrosión y variaciones de peso medidas con una precisión de fracciones de miligramo. Se inspecciona el líquido en sí para detectar gelificación o sedimentación excesiva, y se comprueba su pH o alcalinidad de reserva para asegurar que los aditivos tampón no se hayan agotado.
Interacción entre el caucho y el sello
La integridad elastomérica es igualmente crucial. Se sumergen en el fluido, a 70 °C y 120 °C, copas de prueba estándar de EPDM y caucho de estireno-butadieno (SBR). Los técnicos miden la hinchazón dimensional, los cambios de dureza mediante durómetro y la desintegración. Una hinchazón insuficiente provoca fugas de fluido alrededor de las copas del pistón; una hinchazón excesiva causa una fricción excesiva del pistón y un desgaste mecánico acelerado.
Elementos clave para las pruebas de laboratorio del líquido de frenos DOT: un vistazo rápido
Al auditar la ficha técnica de laboratorio de un mezclador de fluidos o al establecer un protocolo de recepción interno, estos son los parámetros principales que se verifican según las especificaciones internacionales:
- Puntos de ebullición: Punto de ebullición por reflujo en equilibrio (seco) y ERBP (punto de ebullición por reflujo en húmedo).
- Viscosidad cinemática: Evaluada a -40 °C y +100 °C mediante viscometría capilar.
- pH y alcalinidad de reserva: Verificación de la capacidad amortiguadora frente a la formación de ácidos orgánicos.
- Tiras de corrosión: Cambio de masa y evaluación de la superficie de cupones multimetálicos.
- Compatibilidad con elastómeros: Cambio de volumen, disminución de la dureza y desintegración de los bordes de las muestras de SBR/EPDM.
- Tolerancia al agua: Comprobar si se produce separación de fases, precipitación o neblina al exponerse a gradientes de humedad en temperaturas extremas, tanto cálidas como frías.
- Pérdida por evaporación: Evaluación del porcentaje de elementos volátiles que se pierden bajo calor sostenido.
Procedimiento de control de calidad en planta
Un procedimiento integral de control de calidad equilibra la validación exhaustiva con las realidades operativas de las líneas de mezcla continua y envasado de alta velocidad. Las plantas de mezcla suelen seguir un enfoque de dos niveles:
En primer lugar, la verificación continua por lotes comprueba el ERBP, el índice de refracción, la densidad, el porcentaje de humedad (mediante titulación de Karl Fischer) y el pH antes de transferir el fluido a los silos de almacenamiento o a las líneas de embotellado. Estas pruebas duran de minutos a horas y confirman que los éteres de glicol base, los diluyentes y los aditivos se cargaron en el reactor en las proporciones estequiométricas adecuadas.
En segundo lugar, las pruebas de tipo periódicas realizan ensayos exhaustivos de corrosión, resistencia al agua e hinchamiento del caucho a intervalos de producción programados (por ejemplo, trimestralmente o ante cualquier cambio de proveedor de materia prima). Una deficiencia común en la supervisión de la cadena de suministro se produce cuando los compradores se basan exclusivamente en un informe de cualificación inicial sin verificar que los certificados de análisis (CoA) a nivel de lote demuestren un control estricto del contenido de humedad de la materia prima y los límites del punto de ebullición en seco.
Asesoramiento en materia de adquisiciones: Interpretación de los certificados de análisis y cómo evitar errores
Al revisar la documentación de laboratorio de envasadores de marca blanca o proveedores de productos químicos, tenga cuidado con las cifras de prueba estáticas y fotocopiadas. Un certificado de análisis legítimo debe presentar métricas genuinas que varíen según el lote, especialmente el contenido de humedad Karl Fischer (generalmente inferior al 0,20 % en la boquilla de envasado) y los valores de ERBP. Si un proveedor informa puntos de ebullición idénticos hasta la última cifra decimal en seis lotes de producción consecutivos, su protocolo de prueba justifica una auditoría in situ. Además, verifique siempre si la viscosidad a baja temperatura se ha medido físicamente a -40 °C o si simplemente se ha calculado mediante extrapolación a temperatura ambiente.
Preguntas frecuentes
¿Pueden los refractómetros portátiles o los medidores de conductividad sustituir las pruebas de laboratorio?
No. Los medidores de conductividad portátiles miden la resistencia eléctrica, que varía enormemente según la composición química de los aditivos y no permite distinguir entre la humedad y los iones inhibidores de la corrosión. Los refractómetros ópticos pueden proporcionar una estimación aproximada de la concentración de glicol para diagnósticos in situ, pero carecen de la precisión necesaria para la liberación de lotes en fábrica o la verificación formal del cumplimiento de las normas del DOT.
¿Cómo se integra la titulación de Karl Fischer en los controles de calidad del líquido de frenos?
La titulación volumétrica o coulométrica de Karl Fischer es el método de referencia en la industria para medir el agua disuelta en fluidos vírgenes a bajas concentraciones. Dado que el agua presente en la base reduce drásticamente los puntos de ebullición incluso antes de que el producto salga del almacén, es fundamental mantener límites estrictos de agua (a menudo por debajo del 0,15-0,25 %, según las especificaciones internas) antes de sellar los bidones o botellas.
¿Por qué importa la alcalinidad de reserva si el pH inicial es neutro?
Los éteres de glicol se oxidan lentamente, transformándose en compuestos ácidos al ser sometidos a estrés térmico y oxígeno atmosférico. La alcalinidad de reserva mide la capacidad restante del fluido para neutralizar estos ácidos antes de que ataquen las tuberías de acero y los cuerpos de las pinzas de freno de aluminio. Un fluido con un pH inicial aceptable, pero con una alcalinidad de reserva insignificante, se degradará rápidamente en condiciones de uso reales.
Evaluación de su cadena de suministro de fluidos
Para los equipos de abastecimiento y técnicos que evalúan a los proveedores de envasado por contrato, solicitar los registros de laboratorio recientes específicos del lote, junto con la certificación regulatoria de terceros, es un punto de partida prudente. Comparar sus criterios de prueba con los requisitos reales de funcionamiento del vehículo garantiza la selección de una mezcla de fluidos que mantenga el rendimiento hidráulico durante toda su vida útil prevista.
¡No dudes en contactar con GAFLE para obtener más información y colaborar!
Pedro
ZHEJIANG GAFLE AUTO CHEMICL CO.,LTD
Teléfono: 86-579-8222 1665
Fax: 86-579-8246 4690
Cel/Wechart:86-13335993986
Correo electrónico: peter@gafle.net
Web: www.gafle.net