Los sistemas de gestión térmica en procesos industriales, enfriadores y transporte pesado dependen en gran medida de la dinámica de fluidos. Si bien el agua sigue siendo el principal medio de transferencia de calor, conlleva riesgos fatales por debajo de 0 °C y por encima de 100 °C. Durante décadas, la solución habitual para la protección contra la congelación y la estabilización de la temperatura ha sido un refrigerante de etilenglicol especialmente diseñado. Sin embargo, dimensionar los equipos en torno a este fluido requiere encontrar un equilibrio delicado entre la eficiencia térmica, el consumo energético y el impacto ambiental.
Especificar un refrigerante secundario para un circuito cerrado rara vez es tan sencillo como pedir un bidón con una mezcla 50/50. Los ingenieros de planta y los diseñadores de sistemas deben sopesar las penalizaciones hidráulicas frente a las exigencias térmicas, especialmente al decidir si una instalación puede tolerar la toxicidad del etilenglicol o si debe optar por glicoles alternativos.
Características químicas fundamentales del etilenglicol
A nivel elemental, las características químicas del etilenglicol (C₂H₆O₂) definen su utilidad: dos grupos hidroxilo (-OH) unidos a una cadena alifática de carbono. Esta estructura diol le permite formar numerosos enlaces de hidrógeno con las moléculas de agua. Al mezclarse con agua, altera la estructura cristalina necesaria para la formación del hielo, reduciendo su punto de congelación considerablemente por debajo del de cualquiera de sus componentes puros.
El etilenglicol puro se congela a unos -13 °C (9 °F), pero mezclado con un 60 % de agua en volumen, el punto de congelación desciende a unos -51 °C (-60 °F). Sin embargo, a los ingenieros térmicos les preocupa mucho menos el punto de congelación que dos extremos operativos: el punto de congelación (donde se forman los primeros cristales de hielo) y el punto de ruptura (donde el fluido se congela lo suficiente como para romper las tuberías rígidas).
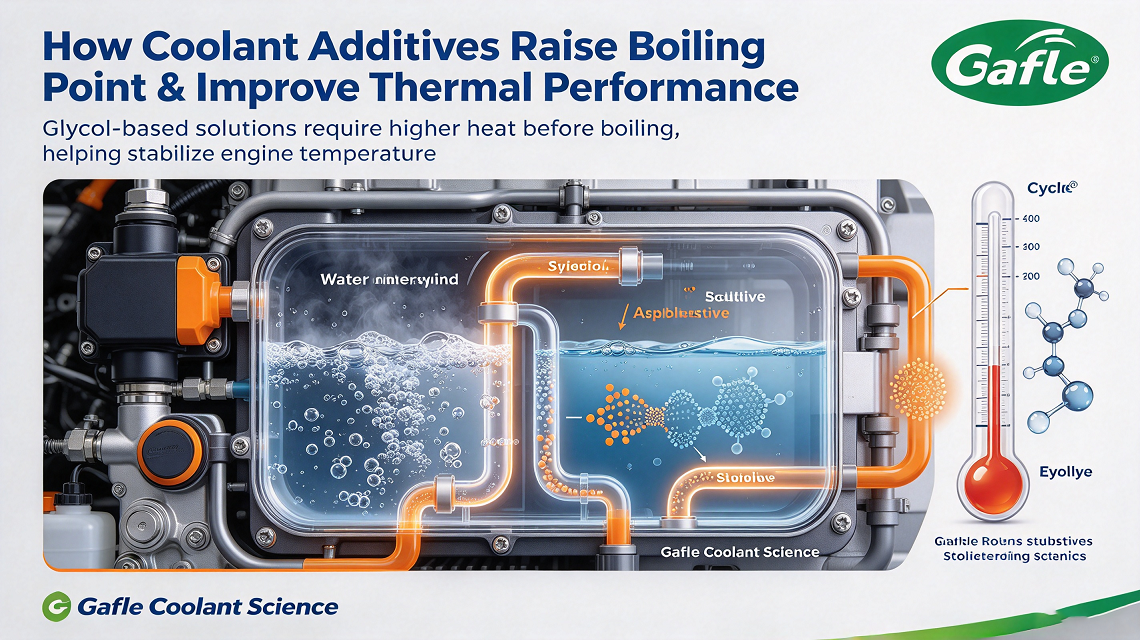
Además de reducir el punto de congelación, el etilenglicol eleva el punto de ebullición de la mezcla. Esto amplía el rango de operación monofásica en circuitos presurizados, mitigando la ebullición instantánea localizada en las superficies calientes del intercambiador de calor, donde una carga de agua estándar provocaría cavitación o bloqueo por vapor.
Rendimiento de la transferencia de calor frente a la hidráulica de bombeo
Cada punto porcentual de glicol añadido a un circuito hidráulico repercute negativamente en la eficiencia térmica. En comparación con el agua desionizada pura, una mezcla acuosa de glicol presenta una menor capacidad calorífica específica, una conductividad térmica reducida y una viscosidad dinámica significativamente mayor.
El rendimiento de transferencia de calor de una mezcla de etilenglicol es consistentemente superior al de otros dioles, pero aún así requiere compensaciones en el diseño del intercambiador de calor:
- Reducción del calor específico: Una mezcla de etilenglicol al 40 % en volumen contiene aproximadamente el 88 % de la capacidad calorífica del agua pura a temperatura ambiente. Para mover la misma carga térmica (kW o BTU/h), el sistema debe hacer circular caudales volumétricos mayores.
- Capas límite laminares: Una menor conductividad térmica reduce directamente el coeficiente global de transferencia de calor (valor U). Los diseñadores suelen tener que aumentar la superficie de las serpentinas o el número de placas en los intercambiadores de calor de placas y bastidores para alcanzar los valores de delta-T especificados.
- Viscosidad y energía de bombeo: La viscosidad cinemática aumenta bruscamente a medida que disminuye la temperatura del fluido. En los circuitos de refrigeración bajo cero, el fluido transita hacia regímenes de flujo laminar, lo que reduce el número de Reynolds y disminuye la eficiencia de la convección dentro de las paredes de las tuberías. Seleccionar impulsores de bomba sin tener en cuenta la viscosidad a bajas temperaturas provoca sobrecarga del motor y caudales insuficientes.
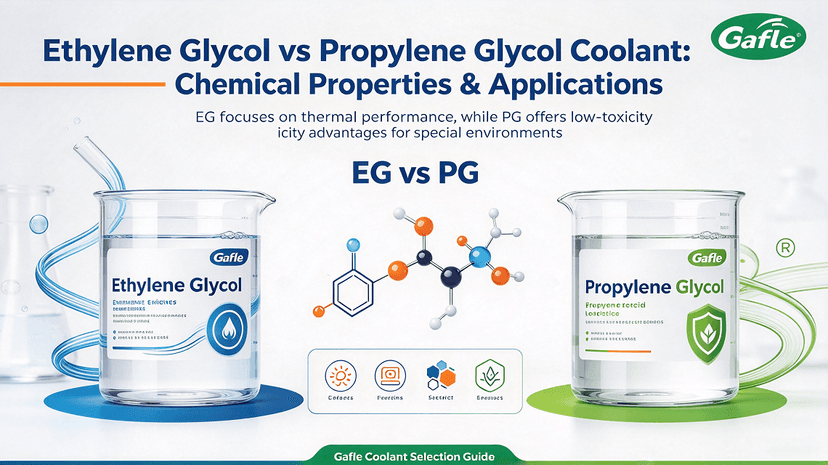
Etilenglicol frente a propilenglicol: la disyuntiva en ingeniería.
Al seleccionar un medio para el circuito secundario, el principal dilema radica en elegir entre etilenglicol y propilenglicol . La decisión depende estrictamente de la toxicidad frente a la eficiencia termodinámica.
| Métrica operativa | Etilenglicol (mezcla 50/50) | Propilenglicol (mezcla 50/50) |
|---|---|---|
| Protección contra congelación | Hasta aproximadamente -37 °C (-34 °F) | Hasta aproximadamente -33 °C (-28 °F) |
| Viscosidad dinámica (-10 °C) | Moderado (~9 cP) | Alto (~20 cP) |
| Conductividad térmica | Mayor (mejor flujo de calor) | Menor (déficit de aproximadamente 10-15%) |
| Perfil de toxicidad | Tóxico; protocolo de eliminación estricto | Generalmente reconocido como seguro (baja toxicidad) |
El uso de propilenglicol como refrigerante es obligatorio en instalaciones donde existe riesgo de contaminación cruzada con alimentos, agua potable o procesos farmacéuticos, o donde las normativas municipales locales prohíben los compuestos de etileno debido a las posibles responsabilidades derivadas de vertidos accidentales. Sin embargo, el propilenglicol presenta una viscosidad considerablemente mayor. En sistemas de refrigeración de baja temperatura que operan por debajo de -10 °C, las pérdidas parásitas por bombeo del propilenglicol aumentan sustancialmente, lo que requiere tuberías de mayor diámetro y bombas más potentes en comparación con un circuito equivalente de etilenglicol.
Especificación y mantenimiento de formulaciones inhibidas
El glicol industrial sin inhibidores es corrosivo para los metales del sistema. Con el tiempo, el glicol se oxida naturalmente al exponerse al oxígeno y a temperaturas elevadas, descomponiéndose en ácidos orgánicos (glicólico, fórmico y oxálico). Estos subproductos reducen el pH del fluido y atacan agresivamente el acero dulce, el cobre, el hierro fundido y la soldadura.
Por este motivo, los sistemas industriales nunca deben utilizar glicol de grado químico sin inhibidores. Un anticongelante industrial completamente formulado contiene un paquete de agentes tamponadores —generalmente silicatos, fosfatos, azoles o tecnología de ácidos orgánicos (OAT)— diseñado para pasivar las superficies metálicas internas. Los inhibidores amortiguan la solución, manteniendo un pH operativo alcalino (normalmente entre 8,5 y 10,0) durante toda la vida útil de la carga.
También deben evitarse las formulaciones para automoción en sistemas de climatización estacionarios y circuitos de procesos industriales. Los refrigerantes para automoción suelen contener aditivos estabilizadores con alto contenido de silicatos, diseñados para bloques de motor de aluminio de alto caudal, que pueden precipitarse en torres de refrigeración industriales de baja cizalladura e intercambiadores de calor de placas sucias.
Mantenimiento de campo y errores comunes en la selección de terrenos
Los fallos en los ciclos de glicol rara vez se deben a la molécula en sí; se deben a una dilución deficiente y a una supervisión inadecuada. Los operarios de planta suelen caer en tres trampas:
En primer lugar, se debe utilizar agua potable de la red pública sin tratar para la dilución in situ. El agua dura contiene iones de calcio y magnesio que reaccionan con los inhibidores de corrosión a base de fosfato, creando precipitados insolubles que recubren las sondas de los sensores y obstruyen los tubos estrechos del sistema de refrigeración. La dilución debe realizarse exclusivamente con agua desionizada o de ósmosis inversa con bajos niveles de cloruro y sulfato.
En segundo lugar, se recurre al uso de hidrómetros en lugar de un refractómetro óptico calibrado específicamente para glicoles. Los indicadores de flotación de los hidrómetros se ven muy afectados por los cambios de temperatura y no pueden diferenciar de forma fiable entre soluciones cuando las sales inhibidoras alteran la densidad.
En tercer lugar, la sobreconcentración del circuito. Especificar una carga de glicol del 60 % cuando el 35 % satisface las temperaturas de diseño locales reduce innecesariamente la eficiencia convectiva de la planta, lo que incrementa los costos eléctricos continuos en la estación de bombeo.
Preguntas frecuentes
¿Puedo rellenar un circuito de etilenglicol con propilenglicol?
No. Si bien las dos sustancias químicas se mezclan físicamente sin gelificarse, su combinación imposibilita la verificación en campo. Los refractómetros estándar no pueden determinar la verdadera protección contra la congelación de una solución híbrida, y sus diferentes paquetes de aditivos pueden entrar en conflicto, lo que provoca la pérdida del inhibidor.
¿Cuál es la concentración mínima necesaria para prevenir el crecimiento biológico?
En general, se requiere una concentración de al menos 20 % a 25 % en volumen para inhibir la proliferación bacteriana. Concentraciones inferiores al 20 % pueden, de hecho, servir como fuente de nutrientes para cierta flora microbiana, lo que favorece la corrosión influenciada por microorganismos (MIC).
¿Con qué frecuencia deben analizarse los fluidos de transferencia de calor industriales?
Los circuitos de operación deben someterse a análisis de laboratorio al menos una vez al año. Las pruebas principales incluyen la alcalinidad de reserva, el nivel de pH, la concentración, los niveles de inhibidores y el análisis de metales disueltos para identificar la corrosión de los componentes activos antes de que se manifiesten fugas.
Próximos pasos para sus instalaciones
Al diseñar un nuevo circuito de refrigeración de procesos o modernizar un sistema antiguo, evalúe la exposición ambiental mínima junto con los umbrales de bombeo parásito. Si su planta no procesa productos de consumo, las formulaciones estandarizadas de etileno ofrecen la mejor relación costo-beneficio en términos hidráulicos. Revise la calidad del agua de referencia, verifique las curvas de la bomba con respecto a las viscosidades del fluido en arranque en frío y consulte con su formulador de fluidos para garantizar que el paquete de inhibidores se ajuste a la metalurgia específica de su red de tuberías.
¡No dudes en contactar con GAFLE para obtener más información y colaborar!
Pedro
ZHEJIANG GAFLE AUTO CHEMICL CO.,LTD
Teléfono: 86-579-8222 1665
Fax: 86-579-8246 4690
Cel/Wechart:86-13335993986
Correo electrónico: peter@gafle.net
Web: www.gafle.net