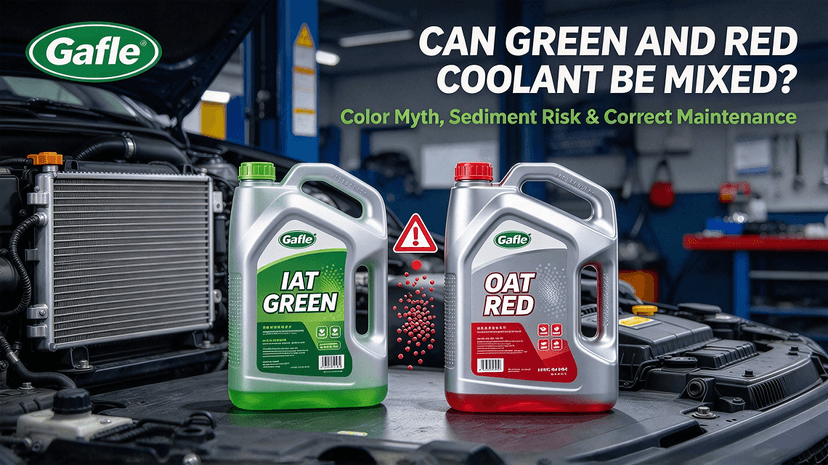
Por qué la química del refrigerante es más importante que el color en los sistemas de refrigeración industriales y de flotas.
Sigue siendo uno de los errores de mantenimiento más comunes en talleres y en el servicio de equipos de campo: un técnico toma un recipiente sin etiquetar para rellenar un tanque de expansión y mezcla refrigerante verde y rojo sin comprobar su composición química. Si bien el resultado inmediato es un líquido marrón poco atractivo, las consecuencias operativas van mucho más allá de la estética. El refrigerante no es un simple conductor térmico teñido; es un paquete químico diseñado con precisión para prevenir la cavitación, eliminar la corrosión galvánica y mantener la eficiencia de la transferencia de calor en conjuntos multimetálicos.
Para los gestores de flotas, los responsables de mantenimiento de planta y los ingenieros mecánicos, comprender qué sucede cuando se mezclan refrigerantes verdes y rojos es fundamental para evitar fallos prematuros en la bomba de agua, obstrucciones en los radiadores de calefacción y sobrecalentamiento localizado de la culata. El colorante en sí es químicamente arbitrario, pero los aditivos subyacentes suelen ser altamente incompatibles.
La química que se esconde tras el tinte: IAT frente a OAT
Para evaluar el riesgo de mezcla de colores del refrigerante, los técnicos deben ir más allá del colorante y examinar la composición química del inhibidor de corrosión. Históricamente, un refrigerante de color verde fluorescente brillante indicaba la presencia de tecnología de aditivos inorgánicos (TAI). Estas formulaciones utilizan sales inorgánicas de acción rápida —principalmente silicatos, fosfatos y boratos— que forman rápidamente una gruesa barrera protectora sobre superficies de hierro fundido, latón y cobre. Sin embargo, los silicatos se agotan con relativa rapidez, razón por la cual los fluidos TAI tradicionales solían tener una vida útil de tan solo dos años o entre 30 000 y 50 000 millas.
Los fluidos rojos, naranjas y magenta suelen pertenecer a las familias de Tecnología de Ácidos Orgánicos (OAT) o Tecnología de Ácidos Orgánicos Híbridos (HOAT). En lugar de crear una capa física de sacrificio sobre todas las superficies internas, las fórmulas OAT utilizan sales de carboxilato (como el sebacato y el ácido 2-etilhexanoico, o 2-EHA) que pasivan las superficies metálicas a nivel microscópico, reaccionando químicamente solo en los sitios de corrosión activa. Al evaluar combinaciones de refrigerante verde IAT y refrigerante rojo OAT, se intenta mezclar un sistema a base de sales inorgánicas con un sistema de carboxilato orgánico. No son químicamente neutros entre sí ni universalmente miscibles.
¿Qué ocurre cuando chocan sustancias químicas incompatibles?
Cuando el personal mezcla estos paquetes incompatibles, la reacción compromete las propiedades termodinámicas del fluido e inicia problemas mecánicos en todo el circuito de refrigeración:
- Precipitación y gelificación de silicatos: La introducción de carboxilatos orgánicos puede desestabilizar los silicatos disueltos en la base del IAT. Los silicatos precipitan, formando un gel espeso y pastoso. Este lodo se acumula en zonas de bajo flujo, principalmente en el depósito inferior del radiador, los haces del enfriador de aceite y los conductos estrechos del núcleo del calentador.
- Corrosión y cavitación aceleradas: La mezcla diluye la concentración activa de ambos sistemas aditivos por debajo de su umbral efectivo. Los ácidos orgánicos no pueden pasivar eficazmente el metal ya recubierto con silicatos residuales, mientras que la disminución de estos silicatos deja expuestas las camisas de los cilindros. En motores diésel de servicio pesado, esta falta de protección sacrificial provoca rápidamente picaduras por cavitación en las camisas húmedas de los cilindros.
- Abrasión del sello mecánico: Los sellos del eje rotatorio de las bombas de agua dependen de una lubricación con una película de fluido limpia. Los silicatos precipitados actúan como un compuesto abrasivo de pulido, desgastando las superficies de sellado de carburo de silicio o carbono y provocando fugas rápidas en el sello o fallas catastróficas en los cojinetes del eje.
La falacia de la codificación por colores en el mantenimiento moderno
Un error común en el mantenimiento de instalaciones modernas es depender exclusivamente del color del fluido. Si bien tradicionalmente el verde indicaba refrigerantes convencionales (IAT) y el rojo, refrigerantes de larga duración (OAT), hoy en día los fabricantes de refrigerantes utilizan tintes a su entera discreción. Los fabricantes de equipos originales japoneses, por ejemplo, llevan mucho tiempo utilizando refrigerantes híbridos OAT mejorados con fosfato (P-HOAT), que pueden teñirse de rojo, rosa o azul, mientras que algunos refrigerantes universales de larga duración se tiñen de un amarillo verdoso pálido.
Suponer que dos fluidos son compatibles simplemente porque ambos son rojos, o asumir que todos los fluidos verdes son fórmulas IAT obsoletas, es una receta para la degradación de los componentes. Consulte siempre la hoja de datos técnicos (TDS), buscando específicamente las normas ASTM, como ASTM D3306 para aplicaciones ligeras o ASTM D6210 para aplicaciones comerciales pesadas donde los aditivos suplementarios para refrigerante (SCA) y la protección contra picaduras en las camisas son obligatorios.
Protocolos de remediación: Qué hacer después de una mezcla cruzada accidental
Si un operario se da cuenta de que ha introducido un fluido incompatible en el circuito de refrigeración, debe tomar medidas antes de que el motor se someta a ciclos térmicos repetidos. Si el fluido se añadió simplemente a un depósito de expansión sin presión con el motor frío y apagado, la contaminación suele poder aislarse vaciando y limpiando el depósito antes de que el fluido entre en el circuito principal del radiador.
Si el motor ha estado en marcha y el fluido ha alcanzado la temperatura de funcionamiento, un simple vaciado y rellenado no será suficiente. Una cantidad considerable de refrigerante permanece atrapada en el bloque del motor, el radiador de la calefacción y las tuberías de derivación. El sistema requiere una limpieza a fondo con agua desmineralizada o desionizada, a menudo combinada con un limpiador suave para sistemas de refrigeración que disuelva los depósitos de silicato iniciales. Una vez que el agua de la limpieza salga completamente transparente y con pH neutro en una tira reactiva, el sistema debe recargarse con el refrigerante especificado por el fabricante, diluido en la proporción adecuada de glicol y agua.
Preguntas frecuentes
¿Puedo rellenar un sistema OAT con refrigerante verde en caso de emergencia?
Si se produce una fuga grave en el campo y la alternativa es un sobrecalentamiento catastrófico, puede utilizar cualquier refrigerante o agua limpia disponible para llevar la máquina a un taller de mantenimiento. Sin embargo, esto debe registrarse como una medida temporal. El sistema de refrigeración debe vaciarse, limpiarse y recargarse según las especificaciones del fabricante antes de que el equipo vuelva a estar en servicio.
¿Con qué rapidez se produce la gelificación tras la mezcla?
Rara vez ocurre de forma instantánea a temperatura ambiente. La precipitación de sustancias químicas suele acelerarse una vez que el motor alcanza el equilibrio térmico (entre 85 °C y 105 °C), donde el calor y la tensión de cizallamiento continua aceleran la degradación de los aditivos. La acumulación de lodo y la obstrucción de los tubos pueden manifestarse tras unos cientos de horas de funcionamiento o varias semanas de operación rutinaria.
¿Un refractómetro estándar indicará si se mezclaron los refrigerantes?
No. Un refractómetro mide el índice de refracción para determinar el punto de congelación en función de la concentración de etilenglicol o propilenglicol. No mide el estado, el tipo ni el grado de degradación del paquete de inhibidores de corrosión. Para evaluar la incompatibilidad química se requieren pruebas de pH, tiras reactivas para determinar el contenido de carboxilato/silicato o espectroscopia de plasma acoplado inductivamente (ICP) en laboratorio.
¡No dudes en contactar con GAFLE para obtener más información y colaborar!
Pedro
ZHEJIANG GAFLE AUTO CHEMICL CO.,LTD
Teléfono: 86-579-8222 1665
Fax: 86-579-8246 4690
Cel/Wechart:86-13335993986
Correo electrónico: peter@gafle.net
Web: www.gafle.net