Почему химический состав охлаждающей жидкости важнее цвета в промышленных системах охлаждения и системах охлаждения автопарков
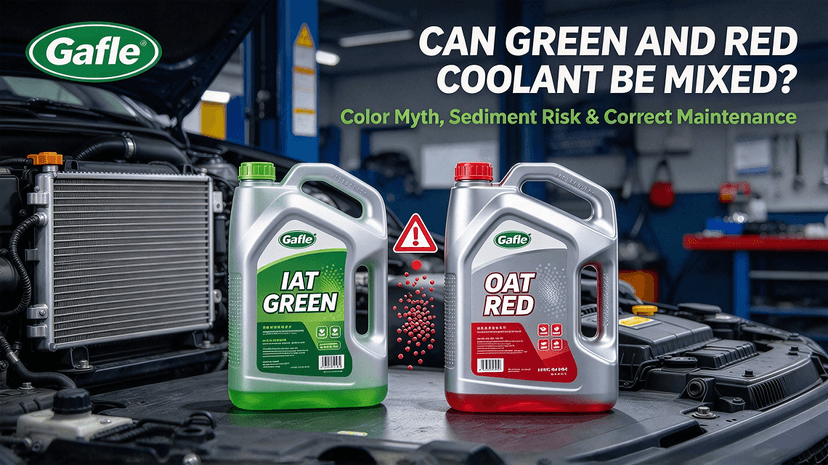
Это остается одной из самых распространенных ошибок при техническом обслуживании в мастерских и на выездных объектах: техник берет канистру без маркировки, чтобы долить жидкость в расширительный бачок, и смешивает зеленую и красную охлаждающую жидкость, не проверяя химический состав. Хотя непосредственным результатом является неприглядная коричневая жидкость, эксплуатационные последствия гораздо глубже, чем просто визуальная эстетика. Охлаждающая жидкость — это не просто окрашенный теплопроводник; это точно спроектированный химический комплекс, предназначенный для предотвращения кавитации, устранения гальванической коррозии и поддержания эффективности теплопередачи в многокомпонентных металлических узлах.
Для руководителей автопарков, старших специалистов по техническому обслуживанию и инженеров-механиков понимание того, что происходит при смешивании зеленой и красной охлаждающей жидкости, имеет решающее значение для предотвращения преждевременных отказов водяных насосов, засорения радиаторов отопителя и локального перегрева головки блока цилиндров. Сам краситель имеет произвольный химический состав, но лежащие в его основе пакеты присадок часто оказывают крайне антагонистическое воздействие.
Химия, лежащая в основе действия красителя: IAT против OAT
Для оценки риска смешивания цветов охлаждающей жидкости специалистам необходимо не ограничиваться только красителем, а изучить химический состав ингибитора коррозии. Исторически сложилось так, что ярко-зеленая флуоресцентная охлаждающая жидкость указывала на использование неорганических присадок (IAT). В этих составах используются быстродействующие неорганические соли — преимущественно силикаты, фосфаты и бораты, — которые быстро образуют толстый защитный барьер на поверхностях чугуна, латуни и меди. Однако силикаты относительно быстро истощаются, поэтому срок службы старых жидкостей IAT обычно составлял всего два года или от 30 000 до 50 000 миль.
Красные, оранжевые и пурпурные жидкости обычно относятся к семейству технологий органических кислот (OAT) или гибридных технологий органических кислот (HOAT). Вместо создания жертвенного физического слоя на всех внутренних поверхностях, в формулах OAT используются карбоксилатные соли (такие как себакат и 2-этилгексановая кислота, или 2-EHA), которые пассивируют металлические поверхности на микроскопическом уровне, вступая в химическую реакцию только в активных очагах коррозии. При оценке комбинаций зеленых охлаждающих жидкостей (IAT) и красных охлаждающих жидкостей (OAT) вы пытаетесь смешать систему на основе неорганических солей с органической карбоксилатной системой. Они не являются химически нейтральными друг к другу и не являются универсально смешиваемыми.
Что происходит при столкновении несовместимых химических веществ?
Когда персонал смешивает эти несовместимые пакеты, реакция нарушает термодинамические свойства жидкости и вызывает механические проблемы во всей системе охлаждения:
- Выпадение силикатов и гелеобразование: Введение органических карбоксилатов может дестабилизировать растворенные силикаты в основании IAT. Силикаты выпадают в осадок, образуя густой пастообразный силикатный гель. Этот осадок оседает в местах с низким расходом, особенно в нижней части радиатора, в пучках маслоохладителей и узких каналах сердцевины отопителя.
- Ускоренная коррозия и кавитация: Смешивание снижает активную концентрацию обеих систем присадок ниже их эффективного порога. Органические кислоты не могут эффективно пассивировать металл, уже покрытый остаточными силикатами, в то время как истощенные силикаты оставляют гильзы цилиндров открытыми. В мощных дизельных двигателях это отсутствие жертвенной защиты быстро приводит к кавитационной точечному износу гильз цилиндров с мокрыми гильзами.
- Механический износ уплотнений: Уплотнения вращающегося вала водяного насоса зависят от чистой жидкостной смазки. Выпавшие в осадок силикаты действуют как абразивная притирочная паста, врезаясь в поверхности уплотнений из карбида кремния или углерода и вызывая быстрое подтекание уплотнения или катастрофический выход из строя подшипника вала.
Ошибочность цветовой кодировки в современном техническом обслуживании
Одна из главных проблем в современном обслуживании оборудования — это полная зависимость от цвета жидкости. Традиционно зеленый цвет означал обычную охлаждающую жидкость IAT, а красный — жидкость OAT с увеличенным сроком службы, но сегодня производители охлаждающих жидкостей используют красители в основном по своему усмотрению. Например, японские производители оборудования давно используют гибридную охлаждающую жидкость OAT с добавлением фосфатов (P-HOAT), которую можно окрашивать в красный, розовый или синий цвета, а некоторые универсальные охлаждающие жидкости с увеличенным сроком службы окрашиваются в бледно-желто-зеленый цвет.
Предположение о совместимости двух жидкостей только потому, что обе имеют красный цвет, или предположение, что все зеленые жидкости являются устаревшими формулами IAT, — это верный путь к деградации компонентов. Всегда сверяйтесь с техническим паспортом (TDS), обращая особое внимание на стандарты ASTM, такие как ASTM D3306 для легких условий эксплуатации или ASTM D6210 для тяжелых коммерческих условий эксплуатации, где обязательны дополнительные присадки к охлаждающей жидкости (SCA) и защита от образования раковин в гильзах цилиндров.
Протоколы по устранению загрязнения: что делать после случайного смешивания загрязняющих веществ?
Если оператор обнаружит, что в контур охлаждения попала несовместимая жидкость, необходимо принять меры до того, как двигатель начнет многократно подвергаться термическим циклам. Если жидкость была просто добавлена в негерметичный расширительный бачок, когда двигатель был холодным и выключенным, загрязнение часто можно локализовать, откачав и очистив бачок, прежде чем жидкость попадет в основной контур радиатора.
Если двигатель проработал и жидкость достигла рабочей температуры, стандартной процедуры слива и заправки будет недостаточно. Значительный объем охлаждающей жидкости остается внутри блока цилиндров, радиатора отопителя и обводных трубопроводов. Система требует тщательной промывки с использованием деминерализованной или деионизированной воды, часто в сочетании с мягким очистителем системы охлаждения для удаления силикатных отложений на ранних стадиях. После того, как промывочная вода станет полностью чистой и нейтральной по показателю pH на тест-полоске, систему следует заправить единственной охлаждающей жидкостью, указанной производителем, разбавленной до надлежащего соотношения гликоля и воды.
Часто задаваемые вопросы
Можно ли в экстренной ситуации долить в систему OAT зеленую охлаждающую жидкость?
Если в полевых условиях произошла серьезная утечка, и альтернативой является катастрофический перегрев, можно использовать любую доступную охлаждающую жидкость или чистую воду, чтобы довести машину до ремонтной базы. Однако это необходимо зафиксировать как временную меру. Перед возвращением оборудования в нормальную эксплуатацию необходимо слить, промыть и заправить систему охлаждения в соответствии со спецификациями производителя.
Как быстро происходит гелеобразование после смешивания?
При комнатной температуре это редко происходит мгновенно. Выбросы химических присадок обычно ускоряются после достижения двигателем теплового равновесия (примерно от 85°C до 105°C), где тепло и постоянное сдвиговое напряжение ускоряют деградацию присадок. Заметное образование шлама и засорение трубок могут проявиться в течение нескольких сотен часов работы или нескольких недель обычной эксплуатации.
Покажет ли стандартный рефрактометр, было ли смешано охлаждающее вещество?
Нет. Рефрактометр измеряет показатель преломления для определения точки замерзания на основе концентрации этиленгликоля или пропиленгликоля. Он не измеряет состояние, тип или степень деградации пакета ингибиторов коррозии. Для оценки химической несовместимости требуется определение pH, тест-полоски для определения содержания карбоксилатов/силикатов или лабораторная спектроскопия с индуктивно связанной плазмой (ICP).
Добро пожаловать в GAFLE! Для получения дополнительной информации и сотрудничества обращайтесь к нам!
Питер
ZHEJIANG GAFLE AUTO CHEMICL CO.,LTD
Тел.: 86-579-8222 1665
Факс: 86-579-8246 4690
Cel/Wechart:86-13335993986
Электронная почта: peter@gafle.net
Веб-сайт: www.gafle.net